




Tek kullanımlık kabarık şapka imalatıdikkatli bir iştir. Akabarık kapbirtek kullanımlık saç kaplama. Tutmaya yardımcı olursaçkapağın içinde. Ayrıca çalışma alanının daha temiz tutulmasına da yardımcı olur. Bu kapaklar birçok yerde kullanılmaktadır. Bunlar yaygındırsağlık hizmeti, laboratuvarlar, gıda işleme, temiz odalarve iyi ihtiyaç duyulan diğer çalışma alanlarıhijyen.
Bu makalede şunlar açıklanmaktadır:kabarık kap üretim süreci,İşlenmemiş içerikler, anakalite kontrolkontroller ve alıcıların ve fabrikaların bilmesi gereken veriler. Amaç basit: birtek kullanımlık koruyucu şapkalariyi oturan, hafif hissettiren ve güçlü bir his veren ürünsaç kontrolü.
Tek Kullanımlık Kabarık Şapka Nedir?
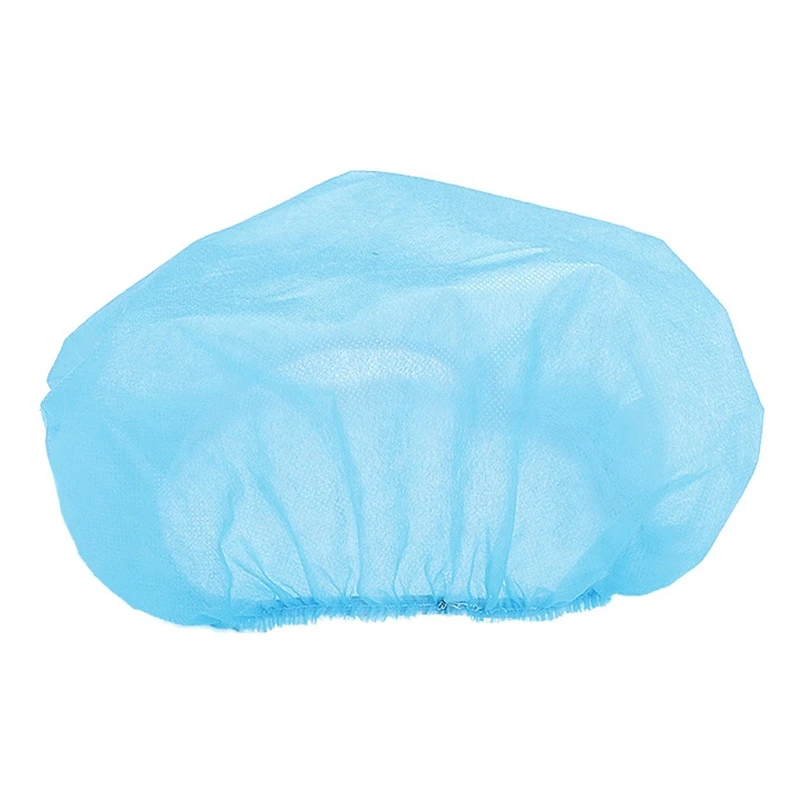
A tek kullanımlık kabarık kapyumuşak, hafif bir şapkadır. Saçları kapatmak için yapılmıştır. Çoğu kapak yapılırdokunmamış kumaş. Yaygın bir kumaşeğrilerek bağlanmış polipropilen. Kapakta ayrıca birelastik bantkenar çevresinde. Bu, başlığın kafada kalmasına yardımcı olur.
İyi bir şapka şunları içermelidir:
Tam saç muhafazası
Hafifhissetmek
İyikafa derisi havalandırma
Yumuşakelastik
Kenarları temizleyin
Kararlı şekil
Düşükparçacık dökülmesi
Bu noktalar önemlikoruyucu başlıktasarım.
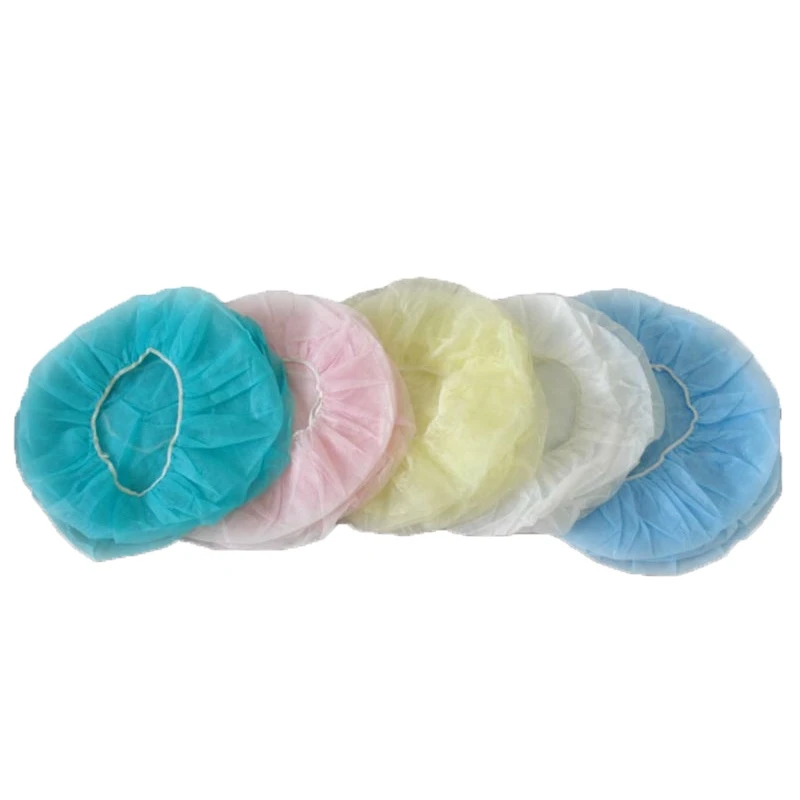
Üretim Kalitesi Neden Önemlidir?
Kabarık bir şapka basit görünebilir. Ancak küçük kusurlar gerçek sorunlara neden olabilir. Zayıf bir kenar açılabilir. Fakirelastik iyileşmekapağı gevşetebilir. Kötükumaş bütünlüğükonfora ve görünüme zarar verebilir. Çok fazla tüy artabilirkontaminasyonun önlenmesiendişeler.
Bir fabrikanın güçlü olması gerekirüretim hijyen kontrolleri, iyi makineler, eğitimli işçiler ve nettoplu kayıtsistemler.
Ameliyathane ortamında yapılan bir araştırma, tek başlık stilinin tek başına daha düşük kontaminasyonu garanti etmediğini buldu. Bu önemli. Anlamımalzeme seçimitek başına yeterli değildir. Fabrikanın da kontrol etmesi gerekiyoryerleştirmek, kapsama, temizlik, Veyapı.
Ana Hammaddeler
1. Dokunmamış Kumaş
Ana malzeme genellikledokunmamış polipropilen kapakkumaş. Bu kumaş bir şekilde gelirkumaş rulosu. Hafiftir ve şekillendirilmesi kolaydır. Aynı zamanda iyiye izin verirnefes alabilirlik.
Fabrika kontrolü:
Kumaş bazlı ağırlık
Dokunmamış kumaş kalınlığı
Dokunmamış kumaş mukavemeti
Dokunmamış kumaşın nefes alabilirliği
Renk tutarlılığı
Tüy bırakmayan kapak malzemesi
Yüzey kusurları
Kamu piyasası verileri, birçok başlığın hafif bir aralıkta kumaş kullandığını göstermektedir;10 ila 30 g/m2. Bu yalnızca ortak bir pazar aralığıdır. Bu tek bir sabit kural değildir. Her fabrikanın kendi hedefini belirlemesi gerekiyor.
2. Elastik Malzeme
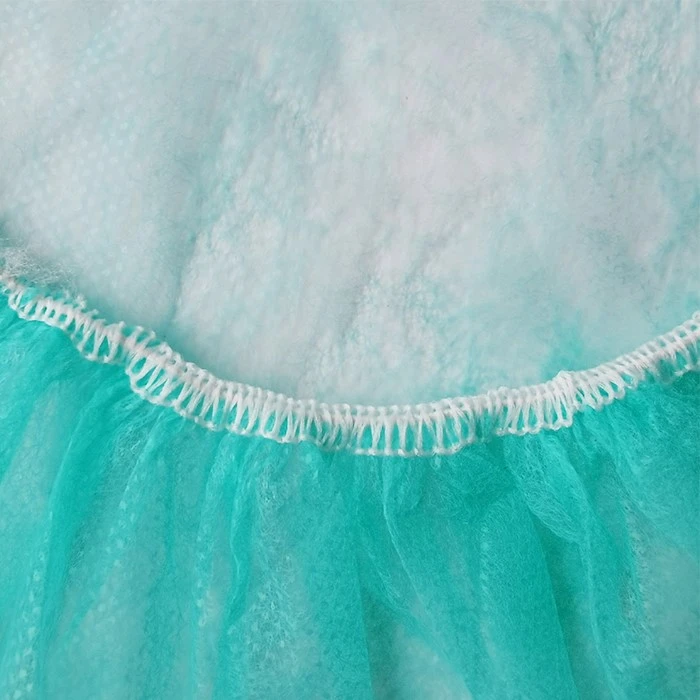
Kenar kullanırlateks içermeyen elastikveya diğer yumuşak elastik tipler.elastik besleyicimakinedeki elastiki doğru hızda beslemelidir.
Fabrika kontrolü:
Elastik gerginlik kontrolü
Uzatmak
Dönüş şekli
Yumuşak his
Depolama hasarı
Elastikin çok gevşek olması durumunda kapak düşebilir. Çok sıkı olması durumunda kapak kullanıcıya zarar verebilir.
3. Ambalaj Malzemeleri
Kapağın da iyi bir ambalaja ihtiyacı var. Ambalaj, ürünü toz ve sudan korumalıdır.
Fabrika şunları kontrol eder:
Çanta gücü
Mühür kalitesi
Karton mukavemeti
Temizlemekparti numarası
Kolay etiket okuma

Kabarık Şapka Üretim Süreci
kabarık kap üretim hattıbirçok adımı var. Her adım kontrol altında kalmalıdır.
Adım 1: Hammadde Kontrolü
İlk olarak fabrika,kumaş rulosu, elastik bantve eşyaların paketlenmesi.gelen muayeneEkip bunları kullanmadan önce kontrol eder.
Aşağıdakileri kontrol ederler:
Rulo genişliği
Renk
Ağırlık
Yüzey kalitesi
Elastik streç
Paket durumu
Bu adımın bir parçasıhammadde denetimiVegelen malzeme doğrulaması.
Adım 2: Kumaş Çözme
Kumaş rulosu makineye yerleştirilir. Akumaş çözücükumaşı çizgiye çeker. Agerginlik kontrolörüpürüzsüz akışın korunmasına yardımcı olur.
Bu adım şunları gerektirir:
İyi web hizalaması
Hatta besleme
Düşük kırışıklık riski
Kararlı hat hızı
Yetersiz besleme, düzensiz kapak şekline neden olabilir.
Adım 3: Katlama ve Katlama
Daha sonra makine kumaşı katlar. Bukap pileleme işlemi. A katlama mekanizmasıKapağın ilk başta kompakt olmasına rağmen açıldığında geniş olmasını sağlar.
Bu adım şunları etkiler:
Kabarık kap boyutlandırma
Genleşme
Şekil
Saç odası
Kötü kıvrımlar kapağın iyi açılmasını engelleyebilir.
Adım 4: Elastik Besleme
Şimdielastik yerleştirme işlemibaşlar.elastik besleyicielastikliği kenar bölgesine yerleştirir.
Makine aşağıdakilerle eşleşmelidir:
Kumaş hızı
Elastik hız
Elastik gerginlik
Bu adım aşağıdakiler için önemlidir:
Kabarık başlığın gerilebilirliği
Yerleştirmek
Konfor
Açılış boyutu
Adım 5: Yapıştırma ve Sızdırmazlık
Kapak kenarı birleştirilirultrasonik yapıştırmaveyatermal yapıştırma. Makineler şunları kullanabilir:ultrasonik yapıştırma ünitesi, ultrasonik korna, Veultrasonik örs.
Bu adım bağı güçlü kılar. Fabrika şunları izliyor:
Enerji
Basınç
Takım durumu
Hız
Bond hattı görünümü
Zayıf bağlar açılabilir. Çok fazla ısı kenarı yakabilir.
Adım 6: Kesme ve Kapak Şekillendirme
Yapıştırma işleminden sonra kapak,kesme ünitesi. Makine her kapağı boyutuna göre keser. Akapak oluşturma mekanizmasıSon şeklin korunmasına yardımcı olur.
Ekip şunları kontrol eder:
Kenarları temizleyin
Sağ çap
Gevşek lif yok
Kenar kırılması yok
Adım 7: Sayma ve Paketleme
Son olarak, büyük harfler geçiyorkonveyör sistemibirsayma ünitesiVepaketleme makinesi.
Fabrika şunları kontrol eder:
Paket sayısı
Fok
Etiket
Parti tanımlama
Karton durumu
Kamuya açık ekipman verileri, bazı otomatik makinelerin düzinelerce sayıda çalışabileceğini gösteriyorDakikada 100 kapak. Ancak bu yalnızca bir makine iddia aralığıdır. Gerçek çıktı temel alınmalıdırkabul edilen birimler, yalnızca makine hızı değil.
Fabrikada Kalite Kontrol
İyikabarık kapak kalite kontrolütüm süreci kapsar.
Gelen Malzeme Kontrolü
Ekip kontrol ediyorhammadde deposuKullanmadan önce öğeler.
Ana kontroller:
Kumaş ağırlığı
Genişlik
Renk
Elastik kalite
Ambalaj malzemesi
Proses İçi Denetim
Busüreç içi denetimÜretim sırasında. Ekip, makineyi ve ürünü belirlenen zamanlarda izler.
Ana kontroller:
Açılış boyutu
Tahvil hattı
Şekil
Uzatmak
Görsel kusurlar
Bu, sorunları hızlı bir şekilde yakalamanıza yardımcı olur.
Son Muayene
Sonunda,son muayeneEkip bitmiş kapağı kontrol eder.
Ana kontroller:
Dış görünüş
Boyut
Elastik iyileşme
Dikiş bütünlüğü
Paket sayısı
Temizlik
Bu,kalite kontrol laboratuvarıve üretim sürümü çalışması.

Yaygın Kusurlar ve Nedenleri
|
Kusur |
Muhtemel Neden |
Düzeltmek |
|
Gevşek elastik |
Düşük gerilim veya zayıf elastik |
Beslemeyi ayarlayın ve malzemeyi kontrol edin |
|
Sıkı açılış |
Yüksek gerilim |
Alt elastik çekme |
|
Açık dikiş |
Zayıf bağ |
Bağlama ayarlarını kontrol edin |
|
Yanmış kenar |
Çok fazla ısı |
Isıyı veya enerjiyi azaltın |
|
Kötü şekil |
Kötü kumaş beslemesi |
Web'i hizalayın |
|
Kötü genişleme |
Yanlış pile kurulumu |
Katlanır parçaları sıfırla |
|
Gevşek lifler |
Kumaş veya kesme sorunu |
Malzemeyi ve bıçağı kontrol edin |
|
Yanlış paket sayısı |
Sayaç hatası |
Sensörü ve sayacı yeniden kontrol edin |
Yararlı Veriler ve Anlamları
Aşağıdaki tablo önemli verileri basit eylem noktalarına dönüştürmektedir.
|
Veri |
Ne Diyor |
Fabrika Ne Yapmalı? |
|
Bir çalışma, tek başına baş örtüsü stilinin her zaman kontaminasyonu azaltmadığını buldu |
Şapka stili tek başına yeterli değil |
Kontrol etmekyerleştirmek, kapsama, Vetemizlik |
|
Araştırma, başörtüsü politikasındaki değişikliklerin enfeksiyon oranlarının düşmesiyle açık bir şekilde bağlantılı olmadığını ortaya çıkardı |
Yalnızca stile bakarak büyük iddialarda bulunmayın |
Fiziksel ürün kalitesine odaklanın |
|
Ortak kumaş aralığı yaklaşık10 ila 30 g/m2 |
Hafif kumaş piyasada yaygındır |
Her ürün için net bir hedef belirleyin |
|
Yaygın kapak boyutları şunları içerir:18, 21 ve 24 inçseçenekler |
Alıcıların boyut seçimine ihtiyacı var |
Boyutun nasıl ölçüleceğini tanımlayın |
|
Bazı makineler hak iddia ediyorDakikada 100 kapak |
Hız iddiaları çok farklılık gösteriyor |
İzlemekilk geçiş verimi, yalnızca hız değil |

Önemli Fabrika Kayıtları
Güçlü bir fabrikanın iyiye ihtiyacı vardırizlenebilirlik sistemikayıtları.
Önemli kayıtlar şunları içerir:
Parti numarası
Malzeme partisi
Vardiya günlüğü
Makine ayarları
Denetim sonuçları
Kusur örneği
Paketleme kaydı
Sürüm notu
Bu, daha sonra bir sorun bulunursa yardımcı olur.
Alıcılar Bir Üreticiyi Nasıl Yargılayabilir?
Bir alıcı basit ama net sorular sormalıdır.
Şu noktaları kontrol edin:
Neİşlenmemiş içeriklerkullanılıyor mu?
kumaş gerçekten mieğrilerek bağlanmış polipropilen?
Fabrika testi nasıl yapılır?bağ gücü?
Nasıl kontrol ediyorlarsaç kontrolü?
Her birini takip ediyorlar mı?üretim partisi?
gösterebilirler mi?gelen muayeneVeson muayenekayıtlar?
Temizleri var mıüretim tesisi?
Farklı boyut ve renkler sunabiliyorlar mı?
İyi bir tedarikçi şunları açıklamalıdır:üretim kayıtlarıve kusurları nasıl kontrol ettiklerini gösterin.
Ürün Tutarlılığını Geliştirmenin Yolları
Fabrikalar birkaç basit eylemle sonuçları iyileştirebilir:
Onaylı tedarikçileri kullanın
Kalibre edinüretim hattı
İşçileri eğitmek
Başlangıçta ilk ürünü kontrol edin
Kusur trendlerini takip edin
Makineleri temiz tutun
Koruyucu bakımı kullanın
Reddedilen ürünleri inceleyin
Ölçümüretim verimi optimizasyonu
Atığı azaltın
Yararlı ölçümler şunları içerir:
|
Metrik |
Neden Önemlidir? |
|
İlk geçiş verimi |
Süreç kararlılığını gösterir |
|
Kusur oranı |
Toplam kalite seviyesini gösterir |
|
Tahvil başarısızlık oranı |
Sızdırmazlık gücünü gösterir |
|
Paket sayımı doğruluğu |
Gönderim hatalarını önler |
|
Hat verimliliği |
Gerçek çıktıyı gösterir |
|
Parti izlenebilirliğinin tamamlanması |
Kayıt kalitesini gösterir |

Çözüm
Tek kullanımlık kabarık şapka imalatıkumaşı kesmek ve elastik eklemekten daha fazlasıdır. ile dolu bir süreçtirdokunmamış kumaş, elastik malzeme, makine kontrolü, muayene, paketleme ve kayıtlar. İyi bir şapkanın güçlü olması gerekirbağ bütünlüğü, yumuşak kesim, az tüylenme ve dolgunsaç kapsama.
En iyi fabrikalar sürecin her adımını kontrol ederkabarık şapka imalat iş akışı. Kontrol ediyorlarkumaş rulosu, izleelastik yerleştirme işlemi, üstesinden gelmekultrasonik yapıştırma, her birini inceleyinüretim partisive uzak durunizlenebilirlik. Ayrıca basit iddiaları değil, gerçek verileri kullanıyorlar.
Alıcılar için en iyi yol açıktır: malzeme ayrıntılarını, test verilerini, numune kapaklarını ve süreç kayıtlarını isteyin. Fabrikalar için de amaç açıktır: her zaman temiz, hafif, güvenli ve sağlam bir ürün üretmek.


